 Nakanumazaisanku
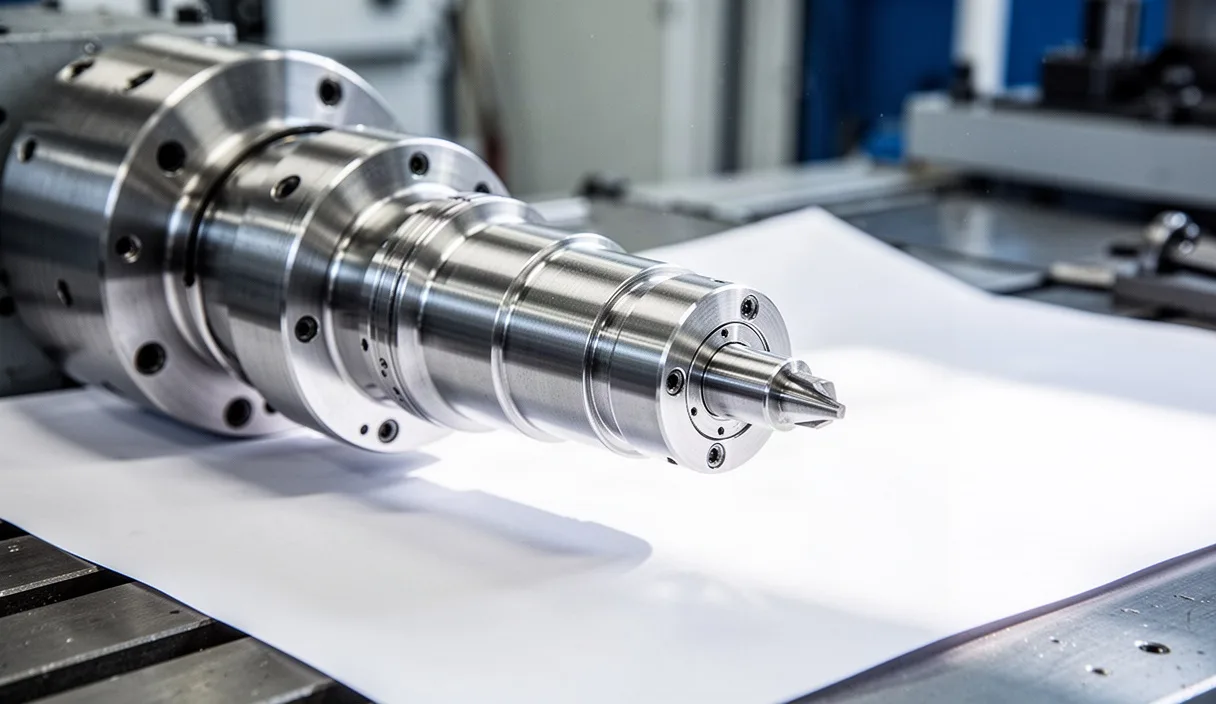
Amikor Nakanuma külterületén beköszöntenek az első komoly fagyok, a csarnokokban a gépek hangja is megváltozik. A fém és a hideg levegő találkozása sajátos szabályokat diktál a forgácsoló- és megmunkálóközpontok számára. A hajnali műszak kezdetén, mikor a kinti hőmérséklet jóval fagypont alá süllyed, az épület fűtése pedig még épp csak magához tér, a szerszámgépek orsómeghajtásai különösen sérülékenyek. A hidegindításból eredő károk nem azonnal jelentkeznek, hanem hetekkel később, mikrorepedések és berágódások formájában, amelyek végső soron kényszerleálláshoz vezetnek.
Az orsómeghajtások téli karbantartása nem igényel misztikus eljárásokat, csupán a mechanika és a hőtágulás törvényeinek következetes tiszteletben tartását. A precíziós csapágyak mikronos tűrésekkel dolgoznak, a kenőanyagok viszkozitása pedig a csarnok hőmérsékletével együtt zuhan. Ha a karbantartó csapat a téli hetekben előre megtervezett protokoll szerint jár el, elkerülhető a gyártási pontatlanság és a drága orsófelújítás. Az alábbi ellenőrző lista a hideg hónapok mindennapi műhelymunkájához nyújt gyakorlati támpontokat.
A hőmérséklet-ingadozás hatása az orsócsapágyakra
A szerszámgép orsója acélból, hibrid kerámiából vagy öntvényágyba ágyazott hüvelyből épül fel. Mindegyik anyagnak eltérő a hőtágulási együtthatója. Egy éjszakai leállás során, amikor a csarnok belső hőmérséklete 18 Celsius-fokról 6 vagy 8 fokra esik vissza, az orsótengely és a csapágyház nem azonos ütemben húzódik össze. A csapágyak belső hézaga ilyenkor drasztikusan lecsökkenhet, a golyók vagy görgők túlzott előfeszítés alá kerülnek már álló helyzetben is.
Ha ebben a feszített állapotban kapja meg a gép a hirtelen indítási parancsot, a gördülőelemek felszínén lévő vékony olajfilm azonnal megszakad. A fém a fémmel érintkezik, ami mikroszkopikus hegedéseket, úgynevezett hidegrágódást okoz a futópályákon. A folyamat eleinte alig észrevehető, csupán a motor áramfelvétele ugrik meg néhány tized amperrel, később azonban a futási zaj érdessé válik, a munkadarabok felületi érdessége pedig romlani kezd.
A nem egyenletes hőeloszlás ráadásul tengelyirányú elmozdulást, úgynevezett termikus driftet generál. Még egy robusztus, jól beállított gépen is előfordulhat 15-25 mikrométeres hosszirányú hiba, ha a hideg gépágy és a már melegedő orsófej közötti hőmérséklet-különbség meghaladja a 10 Celsius-fokot. Ennek megelőzésére a csapágyak előfeszítését és a tengelyirányú játékot még a fűtési szezon előtt, kalibrált mérőórával ellenőrizni kell.
Kenőanyag kiválasztása a hideg hónapokra
A nyári időszakban kiválóan teljesítő, ISO VG 46 vagy VG 68 viszkozitású orsóolajok télen gyakran túlságosan sűrűvé válnak az éjszaka lehűlt vezetékekben és adagolókban. Amikor a kenőanyag dinamikai viszkozitása megnő, az automatikus központi kenőrendszer szivattyúja túlnyomással küzd, az adagolószelepek pedig nem nyitnak ki a megadott impulzusidő alatt. Ennek eredményeként a legtávolabbi csapágyak szárazon futnak a műszak első órájában.
Orsózsírozás esetén a bázisolaj dermedéspontja és a konzisztenciaosztály a döntő tényező. A téli üzemre szánt szintetikus észter vagy polialfaolefin bázisú, NLGI 1 vagy NLGI 2 osztályú zsírok képesek megőrizni képlékenységüket alacsonyabb csarnokhőmérsékleten is. Az alábbi táblázat bemutatja az orsóknál leggyakrabban előforduló kenőanyag-típusok viselkedését hideg üzemi környezetben.
| Kenőanyag megnevezése | Alapolaj típusa | Ajánlott minimális indítási hőmérséklet | Jellemző téli kockázat helytelen kezeléskor |
|---|---|---|---|
| ISO VG 32 orsóolaj | Finomított ásványolaj | +12 Celsius-fok | Lassú szétterülés, késedelmes filmképződés a csapágyhézagban |
| Szintetikus orsóolaj (PAO) | Polialfaolefin | +2 Celsius-fok | Megnövekedett áramfelvétel fűtési fázis nélkül, de jó filmstabilitás |
| Lítium-komplex orsózsír | Ásványi / Szintetikus keverék | +8 Celsius-fok | A zsír megdermed, a golyók nem gördülnek, hanem túrják maguk előtt |
| Speciális nagysebességű orsózsír | Teljesen szintetikus észter | -5 Celsius-fok | Költségesebb utántöltés, összeférhetetlenség régebbi ásványi zsírokkal |
Olaj-levegő kenésű nagysebességű orsóknál a sűrített levegő harmatpontjára is ügyelni kell. A hideg csővezetékekben lecsapódó pára emulziót képez a kenőolajjal, ami felborítja a kenőfilm folytonosságát. A szűrő- és szárítóegységek téli leürítése és a szűrőbetétek cseréje éppen ezért elengedhetetlen lépés a hidraulikus és kenési karbantartási tervekben.
Futáspróba és melegítési ciklus beállítása műszakkezdéskor
Súlyos hiba a hideg orsót közvetlenül a gyártási fordulatszámra pörgetni, még akkor is, ha a megrendelő sürgeti az alkatrészek szállítását. A fagyos csapágyak azonnali terhelése megemeli a belső feszültséget. Ehelyett a vezérlőbe (legyen az Fanuc, Heidenhain vagy Siemens) be kell táplálni egy dedikált, automatikusan indítható melegítési ciklust, amelyet a gépkezelő a műszak elején, a reggeli kávézás vagy szerszám-előkészítés alatt futtat le.
Egy bevált, lépcsőzetes melegítési protokoll a következő felépítésű:
- Alapjárat alacsony fordulaton: A maximális névleges fordulatszám 20-25 százalékán járatni az orsót 7-10 percen keresztül, terhelés nélkül. Ez lehetővé teszi, hogy az olaj eljusson a gördülőelemekhez, a zsír pedig fokozatosan lágyuljon.
- Közepes fordulatszámú járatás: A maximális fordulatszám 50-60 százalékára emelve az értéket, újabb 8 percig forgatni az orsót, közben mindkét irányú forgásirányváltást alkalmazva, hogy a kenőanyag egyenletesen terüljön el a futópályákon.
- Felfuttatás közel üzemi fordulatra: A végsebesség 80-85 százalékán tartott 5 perces futás, amely során a csapágyház hőmérséklete eléri az egyensúlyi, nagyjából 30-35 Celsius-fokos szintet.
- Hűtőfolyadék keringtetés ellenőrzése: Ha a gép belső orsóhűtéssel vagy köpenyhűtéssel rendelkezik, a hűtőfolyadékot a melegítés utolsó harmadában kell elindítani, megakadályozva a hirtelen hősokkot a már melegedő orsóhüvelyben.
A folyamat lezárásaként a gépkezelőnek kézzel meg kell forgatnia az orsót nyugalmi állapotban, kikapcsolt hajtás mellett. A tengelynek akadálytalanul, egyenletes ellenállással, zajtalanul kell forognia. Ha bármilyen akadás, szorulás vagy szokatlan surrogó hang tapasztalható, a megmunkálást tilos elindítani a hiba okának tisztázása nélkül.
Tömítések állapotának szemrevételezése
A hideg időjárás leggyorsabban a polimer elemeket kezdi ki. A nitrilkaucsuk (NBR) és a fluor-kaucsuk (FKM) tömítőajkak alacsony hőmérsékleten veszítenek rugalmasságukból, rideggé, törékennyé válnak. Ha a tömítés megkeményedik, mikroszkopikus rések nyílnak a tengely palástja és a tömítőél között. Ezen a résen keresztül a hűtőemulzió és az apró fémpor bejuthat a csapágytérbe, miközben a kenőanyag kifelé szivárog.
A szemrevételezéses vizsgálat során a labirinttömítések és a radiális tengelytömítő gyűrűk környékét alaposan meg kell tisztítani féktisztítóval vagy zsíroldóval, majd szárazra kell törölni. Különös figyelmet kell fordítani a következő jelekre:
- Repedések, mikroszkopikus kitöredezések a gumiajkak felületén, különösen a hideg légáramlatnak kitett oldalon.
- Hűtőfolyadék csepegése vagy besűrűsödött emulziólerakódás az orsóorr alsó részén, a szerszámbefogó kúp közvetlen közelében.
- A labirinttömítés levegőfüggönyének (air purge) elégtelen működése. A védőlevegő nyomását ellenőrizni kell a nyomásszabályzón, ennek télen is stabilan 0,15-0,25 bar közötti értéken kell maradnia.
- Kiszáradt, megkeményedett zsírmaradványok az elvezető furatokban, amelyek gátolják a felesleges kenőanyag távozását.
Ha a tömítés ridegsége miatt szivárgást tapasztalunk, a tömítés cseréjét nem szabad halogatni a tavaszi időszakra. A hűtővíz behatolása a csapágyba néhány műszak alatt tönkreteszi a precíziós felületeket. Tömítéscsere esetén téli viszonyok közé érdemes alacsony hőmérsékletre optimalizált elasztomer anyagokat választani.
Rendszeres rezgésdiagnosztikai mintavétel az üzemben
A fülre történő állapotfelmérés a mai precíziós orsóknál már nem elegendő. A rezgésdiagnosztika az egyik legmegbízhatóbb módszer arra, hogy a belső károsodásokat még azelőtt feltárjuk, hogy azok töréshez vagy méretpontatlansághoz vezetnének. Télen a méréseket mindig azonos üzemi körülmények között kell elvégezni, miután a gép befejezte a fent részletezett melegítési ciklust.
A mérés menete a következőképpen alakul:
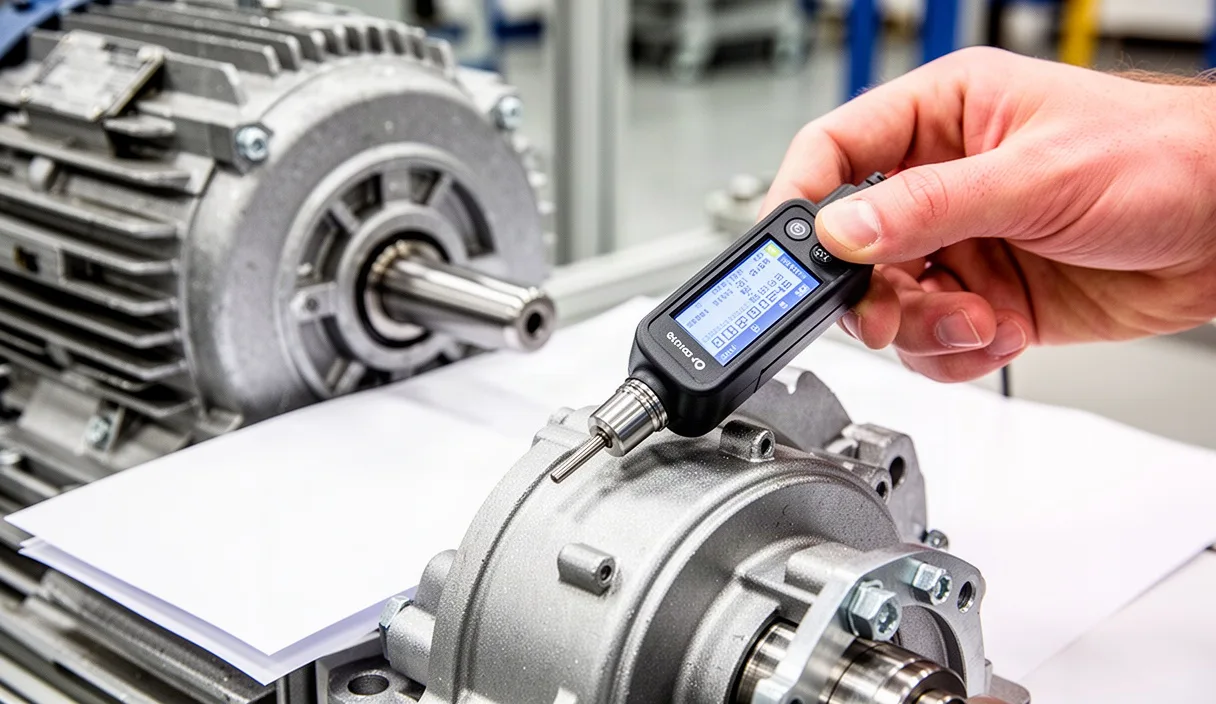
- Szenzor rögzítése: Helyezzen piezoelektromos gyorsulásérzékelőt az orsóház elülső és hátsó csapágyazásához a lehető legközelebb. A mágneses talp használata elfogadható, de a csavart rögzítés adja a legpontosabb spektrumot 2 kHz felett.
- Referencia-fordulatszám beállítása: A mérést standardizált fordulatszámon kell végezni, például 3000 vagy 6000 percenkénti fordulat mellett, szerszám nélkül, üresjáratban.
- Rezgési sebesség és gyorsulás mérése: Rögzítse a rezgési sebesség effektív értékét (RMS, mm/s) az ISO 10816-3 szabvány szerint, valamint a gyorsulás-csúcsértékeket (g) a magas frekvenciás tartományban.
- FFT-spektrum elemzése: Vizsgálja meg a csapágyhibákra jellemző frekvenciákat: a külső gyűrű futópálya-hibájának frekvenciáját (BPFO), a belső gyűrű futópálya-hibájának frekvenciáját (BPFI), valamint a gördülőelem-hibafrekvenciát (BSF).
A mért adatokat érdemes egy egyszerű táblázatban vezetni az adott gép mellett. Ha az RMS rezgési sebesség az őszi 0,8 mm/s értékről télen tartósan 1,8 mm/s fölé kúszik, az nem csupán a hideg kenőanyag számlájára írható, hanem a futópályák kezdeti kifáradását vagy a kiegyensúlyozatlanság növekedését jelzi. Ilyen esetben komplex diagnosztikát kell végezni.
Gyakori hibák a téli orsókarbantartás során
A napi rohanásban a karbantartók és gépkezelők gyakran elkövetnek olyan aprónak tűnő hibákat, amelyek rövid úton megbosszulják magukat. A legelterjedtebb mulasztások közé tartoznak az alábbiak:
- Hősugárzók közvetlen orsóra irányítása: Tilos hőlégfúvóval vagy infravörös hősugárzóval hirtelen melegíteni a hideg orsóházat. A pontszerű hőbevitel asszimmetrikus hőtágulást okoz, elgörbítheti a tengelyt, és maradandó feszültséget vihet a csapágyakba.
- A kompresszor kondenzvíz-leeresztésének elhanyagolása: A fagyos csövekben a kondenzáció felgyorsul. Ha a tartályok és a szűrők nincsenek naponta leürítve, a víz bejut az orsó pneumatikus reteszelésébe vagy a védőlevegő járatokba.
- Nem megfelelő viszkozitású olaj rátöltése: A sűrűbbnek tűnő olajat nem szabad tetszőlegesen felhígítani petróleummal vagy vékonyabb hidraulikaolajjal. Ez tönkreteszi az adalékcsomagot, és szélsőséges kopáshoz vezet.
- A szerszámkúp tisztításának elhagyása: A hideg szerszámtartó és a meleg orsókúp érintkezésekor pára csapódik le. Ha ezt a műszak végén nem törlik le és nem fújják be korróziógátló bevonattal, a kúp másnapra rozsdafoltos lesz, ami tizedes ütést eredményez.
Gyakorlati teendők a biztonságos téli üzemhez
A hibák elkerülése érdekében az üzemvezetésnek érdemes a következő három konkrét intézkedést bevezetnie a hideg hónapokra. Elsőként alakítsanak ki egy laminált, gép mellé függesztett ellenőrző lapot, amely rögzíti a napi melegítési ciklus lefutását, a kenőanyagszintek reggeli ellenőrzését és a levegőelőkészítő vízmentesítését. Ezt a gépkezelőnek minden reggel aláírásával kell hitelesítenie a gyártás indítása előtt.
Másodszor, végezzenek heti egy alkalommal kontrollmérést digitális érintésmentes hőmérővel az orsóház elülső részén, közvetlenül a főcsapágynál. Jegyezzék fel a hőmérsékletet az indításkor, 30 perc üzem után, valamint a műszak felénél. Ha az orsóház hőmérséklete meghaladja a 60 Celsius-fokot, vagy a környezeti hőmérséklethez képest több mint 30 fokos ugrást mutat, azonnal le kell állítani a berendezést.
Végezetül, ha a rezgésdiagnosztikai adatok indokolatlan ugrást mutatnak, vagy az orsó megszorul, a belső bontást soha ne végezzék porral terhelt műhelykörnyezetben. A nagy pontosságú orsók szerelését, csapágycseréjét és dinamikus kiegyensúlyozását tisztaszobai körülmények között, akkreditált szakszerviz bevonásával kell elvégezni a gép tartós pontosságának megőrzése érdekében.