 Nakanumazaisanku
A gyárcsarnok moraja a kora reggeli műszakváltáskor megszokott dolog az üzemben dolgozók számára. A kompresszorok ütemes dohogása, a szállítószalagok zúgása és a szellőzőventilátorok mély tónusú búgása olyan akusztikai hátteret ad, amelyhez a fül könnyen hozzászokik. Amikor azonban egy kritikus, 45 kilowattos centrifugálszivattyú vagy egy kemenceventilátor csapágya váratlanul tönkremegy a délutáni csúcsidőszakban, a csarnok hirtelen csendje azonnal jelzi a bajt. A termelés leállása műszakonként több százezer vagy akár több millió forintos kiesést okoz, nem beszélve a kényszerű, kapkodva elvégzett gépészeti beavatkozások kockázatairól.
A tapasztalt gépészek korábban a csavarhúzó fanyelét a fülükhöz szorítva, a csapágyházon támaszkodva próbálták meghallani a belső fémkopásokat, vagy tenyérrel ellenőrizték a ház melegedését. Bár a szakmai tapasztalat tiszteletreméltó, a modern üzemeltetés nem alapozhat kizárólag szubjektív benyomásokra. A gépek megbízható működésének kulcsa ma a műszeres állapotkövetés, amelynek legpontosabb, közvetlen fizikai visszajelzést adó ága a rezgésdiagnosztika. Ez az eljárás képes feltárni a mikroszkopikus felületi sérüléseket jóval azelőtt, hogy a berendezés hangossá válna, túlhevülne, vagy végleg beállna.
Miért a rezgésdiagnosztika a legmegbízhatóbb megelőző karbantartás?
A forgógépek meghibásodásának több mint 40 százaléka közvetlenül a gördülőcsapágyak kopására, kenési elégtelenségére vagy helytelen beszerelésére vezethető vissza. A csapágy nem egyik pillanatról a másikra megy tönkre: az anyagkifáradás folyamata hetekig, gyakran hónapokig tart. A kezdeti mikroszkopikus lepattogzások (pitting) apró ütéshullámokat keltenek, amelyek a forgórészen és a csapágyházon keresztül mechanikai rezgésként terjednek tova. A rezgésdiagnosztika ezt a fizikai jelenséget használja ki, hiszen a rezgési mintázat már az elváltozás legelső stádiumában megváltozik.
Gyakori dilemma a karbantartásban, hogy a hőkamerás vizsgálat, az olajelemzés vagy a rezgésmérés adja-e a legbiztosabb védelmet. Bár a termográfia kiváló eszköz a villamos szekrények ellenőrzésére vagy az elzáródott csővezetékek azonosítására, a mechanikai csapágyhibák jelzésére későn reagál. Mire a csapágyház külső hőmérséklete mérhetően, 15-20 Celsius-fokkal megemelkedik, a belső felületeken már súlyos fém-fém érintkezés és szerkezeti roncsolódás zajlik, vagyis a kenőfilm teljesen átszakadt. Ilyenkor a gép megállítása már nem tervezett megelőzés, hanem azonnali kármentés.
Az olajelemzés ezzel szemben rendkívül érzékeny, de zárt, keringetett kenőrendszereknél működik jól, mint amilyenek a nagy méretű hajtóművek. Egy zsírzógombbal ellátott, hagyományos mélyhornyú golyóscsapágynál a mintavétel nehézkes, ráadásul a laboratóriumi eredmények megérkezése napokat vehet igénybe. A rezgésmérés ezzel szemben azonnali, számszerűsíthető eredményt ad a gép mellett állva. Az ISO 20816 szabványcsalád egyértelmű határértékeket határoz meg a rezgési sebesség effektív értékére (RMS) vonatkozóan, így a mérést végző technikus azonnal el tudja dönteni, hogy a gép állapota megfelelő, figyelmet igényel, vagy azonnali beavatkozást követel.
A mérési pontok kiválasztása a csapágyházon
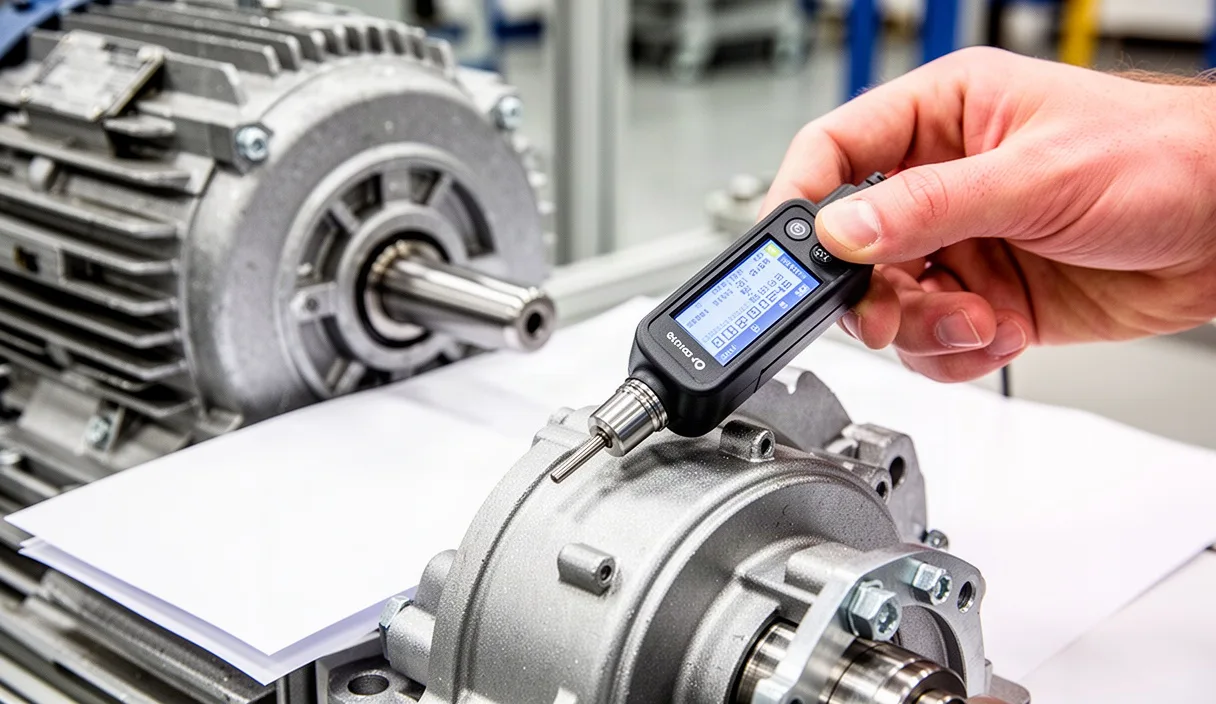
A rezgésdiagnosztikai mérés pontossága nagyrészt azon múlik, hogy hova és hogyan helyezzük el az érzékelőt. Egy rosszul megválasztott mérési pont vagy egy lazán rögzített szenzor meghamisítja az adatokat, és elfedi a valós hibajeleket. A legfontosabb alapszabály: a rezgésérzékelőt mindig a csapágy terhelési zónájához a lehető legközelebb, közvetlenül a csapágyház masszív, merev öntvényfelületére kell rögzíteni. Vékony lemezburkolaton, ventilátorfedélen vagy laza szerkezeti elemeken mérni szigorúan tilos, mert ezek a lemezek saját rezgésükkel rezonanciát keltenek, ami elnyomja a csapágy felől érkező valós jeleket.
Egy tipikus csapágyhelyen három egymásra merőleges irányban szükséges adatot gyűjteni:
- Radiális vízszintes (H): A tengelyre merőleges, a talajjal párhuzamos irány. Ez a pont a legérzékenyebb a mechanikai kiegyensúlyozatlanságra és a lazaságokra.
- Radiális függőleges (V): A tengelyre merőleges, a gravitációval egybeeső irány. Jellemzően a terhelési zóna iránya merev alapozású gépeknél, amely kiválóan mutatja a csapágy futópályájának kopását.
- Axiális (A): A tengely hossztengelyével párhuzamos irány. Kifejezetten a tengelyferdeségek, hajlások, valamint a támcsapágyak hibáinak azonosítására szolgál.
A szenzor rögzítési módja közvetlenül meghatározza az átvitt frekvenciatartományt. A kézi mérőtüske használata csak tájékozódó jellegű mérésekre alkalmas 1000 Hz alatt, mivel a kéz nyomóereje nem állandó, és a csúcs magasabb frekvencián csillapítja a rezgéseket. Ipari környezetben a kétpólusú, erős neodímium mágnessel ellátott talp a legelterjedtebb, amely tiszta, ívelt vagy sík fémfelületen 2000-3000 Hz-ig megbízható átvitelt biztosít. A legpontosabb eredményt a csapágyházba fúrt, menetes csapra (tőcsavarra) rögzített gyorsulásérzékelő adja, amely akár 10 kHz feletti frekvenciákat is hiba nélkül továbbít. Ügyelni kell arra is, hogy a felület festékmentes, tiszta és zsírtalan legyen: egy 180 mikron vastag festékréteg már mérhetően tompítja a nagyfrekvenciás ütéshullámokat.
Frekvenciatartományok és a tipikus hibajelek olvasása
A digitális rezgésmérők a mért időjelet egy matematikai algoritmus, a gyors Fourier-transzformáció (FFT) segítségével spektrummá alakítják. Ez a spektrum a frekvencia függvényében ábrázolja a rezgések nagyságát, hasonlóan egy prizmához, amely összetevőire bontja a fényt. A spektrum elemzése során három fő frekvenciatartományt különböztetünk meg, amelyek eltérő mechanikai problémákra utalnak.
Az alacsony frekvenciás tartományban (jellemzően a forgási sebesség 1-szerese és 3-szorosa között, azaz 1X-3X tartományban) az olyan nagytömegű mozgások jelennek meg, mint a járókerék kiegyensúlyozatlansága vagy az alapozási lazulások. A középfrekvenciás sávban (10 Hz-től 1000 Hz-ig) a hajtóművek fogkapcsolódási hibái és a csapágyak előrehaladott kopása látható rezgési sebességként (v-RMS, mértékegysége mm/s). A magas frekvenciás tartományban (1 kHz felett, egészen 10-20 kHz-ig) a még nem látható, korai csapágyhibák és kenési elégtelenségek mutatkoznak meg, amelyeket rezgésgyorsulásként (a-Peak vagy g-RMS) mérünk.
A gördülőcsapágyak geometriájából adódóan minden alkatrész (belső gyűrű, külső gyűrű, gördülőelemek, kosár) hibája egy-egy konkrét, matematikailag kiszámítható frekvencián kelt impulzust. Ezeket az értékeket a csapágy gyártója által megadott adatokból vagy a diagnosztikai szoftverek beépített adatbázisából nyerjük:
| Hiba típusa | Rövidítés | Tipikus frekvenciatartomány | Megjelenési forma a spektrumban |
|---|---|---|---|
| Külső gyűrű futópálya hiba | BPFO | A forgási sebesség 3-szorosa és 6-szorosa között | Éles csúcs a BPFO frekvencián, harmonikusokkal |
| Belső gyűrű futópálya hiba | BPFI | A forgási sebesség 5-szöröse és 9-szerese között | BPFI csúcs, amelyet a forgási frekvencia (1X) oldalsávjai vesznek körül |
| Gördülőelem (golyó/görgő) sérülés | BSF | A forgási sebesség 2-szerese és 4-szerese között | BSF és 2xBSF csúcsok, kosárfrekvenciás modulációval |
| Kosár sérülés, deformáció | FTF | A forgási sebesség 0,35-szöröse és 0,45-szöröse között | Szubszinkron, 1X alatti frekvenciájú alacsony amplitúdó |
A kezdeti csapágyhiba nem a nyers FFT spektrumban tűnik fel először, hanem a burkológörbe-elemzés (envelope detection) során. Amikor a golyó átgördül a külső gyűrű apró mikrokráterén, egy rövid idejű fémütődés keletkezik, ami a csapágy sajátfrekvenciáját gerjeszti. A készülék ezt a magas frekvenciájú rezonanciát kiszűri, egyenirányítja, és kibontja belőle az ütések ismétlődési ütemét. Ha a burkolt spektrumban megjelenik például egy 142 Hz-es csúcs a többszöröseivel, és ez pontosan egyezik a csapágy katalógus szerinti BPFO értékével, biztosak lehetünk benne, hogy a külső gyűrűn megkezdődött a felületi kifáradás.
Kiegyensúlyozatlanság és tengelyferdeség megkülönböztetése
A helyszíni mérések során az egyik leggyakoribb feladat annak tisztázása, hogy a megnövekedett rezgéseket maguk a csapágyak sérülése okozza, vagy pedig külső mechanikai erők kényszerítik túlterhelésre a csapágyakat. A két legfontosabb géphiba a kiegyensúlyozatlanság és a tengelykapcsoló helytelen beállításából fakadó tengelyferdeség. Ha ezeket nem javítják ki, az új csapágy élettartama is csupán a névleges idő töredéke lesz.
A mechanikai kiegyensúlyozatlanság akkor lép fel, amikor a forgórész tömegközéppontja nem esik egybe a forgástengellyel. Ez tipikusan porlerakódásból, lapátkopásból vagy elhagyott kiegyensúlyozó súlyokból ered. Jellemző sajátossága, hogy a rezgésspektrumban szinte kizárólag a gép forgási alapfrekvenciája (1X) jelenik meg domináns, magas amplitúdóval, míg a harmonikusok (2X, 3X) elenyészőek. A kiegyensúlyozatlanság radiális irányú rezgést kelt: a vízszintes és függőleges irányú rezgéssebesség magas, míg az axiális irányban mért érték általában alacsony, a radiális érték 25 százalékát sem éri el.
A tengelyferdeség (misalignment) ezzel szemben akkor alakul ki, ha a motor és a hajtott gép (például szivattyú) tengelyei nincsenek pontosan egy vonalban. Ennek két alaptípusa van: a szögeltérés és a párhuzamos eltérés, bár a gyakorlatban szinte mindig ezek keveréke tapasztalható:
- Szögeltérés esetén: A tengelykapcsoló minden fordulatnál megfeszül, ami erős axiális rezgést vált ki. A spektrumban az 1X és 2X axiális komponens dominál, és az érték gyakran meghaladja a radiális irányban mért rezgést.
- Párhuzamos eltérés esetén: Erős radiális erők ébrednek, amelyek a forgási sebesség kétszeresén (2X) okoznak kiugró csúcsot, gyakran kísérve 3X és 4X harmonikusokkal is.
A biztos megkülönböztetés eszköze a kétcsatornás fázismérés. Tengelyferdeség esetén, ha az érzékelőket a tengelykapcsoló két oldalán, azonos tengelyvonalban (például a motor hajtásoldali és a szivattyú hajtásoldali csapágyán axiálisan) helyezzük el, a mért jelek között közel 180 fokos fáziseltérés mutatkozik. Kiegyensúlyozatlanságnál a fázisszög stabil, és a tengelykapcsoló két oldalán nem tapasztalható ez a jellegzetes ellentétes fázisú mozgás.
Karbantartási napló vezetése a mért értékek alapján
Az egyszeri, elszigetelt mérés ritkán nyújt teljes képet a gép valós állapotáról. Egy 3,8 mm/s sebességű rezgés egy robusztus, betonalapra lehorgonyzott hajtóművön már komoly figyelmeztetés, míg egy rugalmas gumibakokra szerelt ventilátor esetében teljesen normális üzemi érték lehet. A megbízható diagnosztika alapja a rendszeres időközönként végzett mérésekből épített trendelemzés. Ehhez elengedhetetlen egy strukturált karbantartási napló vezetése, történjen az erre a célra kifejlesztett diagnosztikai szoftverben vagy egy egyszerű, következetesen vezetett táblázatban.
A mérési jegyzőkönyvnek minden egyes mérési alkalommal tartalmaznia kell az alábbi alapadatokat a visszakereshetőség érdekében:
- A gép egyértelmű azonosítója (például: K-201 kemenceelszívó ventilátor)
- A mérés pontos dátuma, időpontja és a mérést végző technikus neve
- A pillanatnyi üzemi paraméterek: fordulatszám (f/p), villamos motor áramfelvétele (A), közeg hőmérséklete vagy terhelési százalék
- A csapágyazonosító kód (például: SKF 6312-2Z/C3)
- A mért rezgési sebesség effektív értéke (v-RMS, mm/s) mindhárom irányban (H, V, A)
- A mért gyorsuláscsúcs vagy burkológörbe érték (g-Peak vagy gE) a korai csapágykopás követésére
A trendgörbék elemzésekor nem csupán az abszolút riasztási küszöböket kell figyelni. A legfontosabb jelzés a változás meredeksége. Ha egy vízszivattyú rezgésszintje hónapokon keresztül stabilan 1,8 mm/s körül mozog, majd egyetlen mérési ciklus alatt felugrik 3,6 mm/s értékre, a változás kétszeres, ami azonnali vizsgálatot igényel, még akkor is, ha a 3,6 mm/s a szabvány szerint még éppen az elfogadható határon belül van. A hirtelen ugrás leggyakrabban szerkezeti lazulásra, törött alkatrészre vagy hirtelen kenési hibára utal.
Gyakori hibák a rezgésdiagnosztikai mérések során
A mérések megbízhatóságát leggyakrabban emberi figyelmetlenség vagy a fizikai korlátok figyelmen kívül hagyása rontja le. Az alábbi hibák rendszeresen előfordulnak az ipari környezetben végzett vizsgálatok során:
- Változó fordulatszám figyelmen kívül hagyása: Frekvenciaváltóval vezérelt hajtásoknál a mérést mindig azonos, előre rögzített frekvencián (például 50 Hz-en vagy a névleges munkaponton) kell végezni. Ha a gép egyszer 32 Hz-en, máskor 48 Hz-en fut a mérés alatt, a spektrumok frekvenciatengelye elcsúszik, és az értékek nem lesznek összehasonlíthatók.
- A kézi mérőcsúcs túlzott vagy egyenetlen nyomása: Ha a vizsgáló nem mágneses talpat használ, hanem mérőtüskét nyom a felülethez, a nyomás mértéke és szöge drasztikusan módosítja a magas frekvenciás jelek csillapítását. A mérési pontok közötti szórás így elérheti a 30-40 százalékot is.
- A kenőzsír azonnali hatásának félreértelmezése: Zsírzás után közvetlenül a gördülési zaj átmenetileg megváltozhat. A túl sok zsír hidraulikus ellenállást kelt a gördülőelemek előtt, ami a csapágy melegedését és a magas frekvenciás rezgés átmeneti megugrását okozza. Friss zsírzás után érdemes legalább 2-3 üzemórát várni a kontrollméréssel, amíg a felesleg távozik a labirinttömítésen vagy a zsírcsatornán keresztül.
- Alapozási hibák összetévesztése a csapágyhibával: Ha a gépalap laza, repedt, vagy a tartócsavarok nincsenek megfelelően lehúzva (úgynevezett sánta láb jelenség), a spektrumban erős 1X, 2X és 3X harmonikusok jelennek meg, ami mechanikai lazulást mutat. Ha ilyenkor kizárólag csapágyat cserélnek, az új alkatrész a rossz merevség miatt heteken belül tönkremegy.
Gyakorlati lépések a rezgésmérés bevezetéséhez az üzemben
A rezgésdiagnosztikai rendszer sikeres elindítása nem igényel milliós beruházást az első napon, sokkal inkább szisztematikus megközelítést. Első teendőként válasszák ki az üzem 5-10 legkritikusabb gépcsoportját, amelyek leállása közvetlenül veszélyezteti a gyártást, és amelyek nincsenek duplázva (nincs beépített tartalék szivattyú vagy tartalék hajtás).
Jelöljék ki és tisztítsák meg a mérési pontokat ezeken a gépeken. Érdemes fémjelölő filccel, beütő számozással vagy felragasztott mérőkorongokkal pontosan megadni a helyeket, hogy minden kolléga ugyanarra a felületre illessze az érzékelőt. Ezt követően vegyék fel az alapszintet (baseline): mérjék meg a gépeket ismert, kifogástalan műszaki állapotban, terhelés alatt, és rögzítsék a spektrumokat kiindulási referenciaként.
Alakítsanak ki kétheti vagy havi mérési rutint, és a mért adatokat azonnal rögzítsék a nyilvántartásban. Bonyolult spektrális anomáliák, rejtélyes rezonanciák vagy kritikus hajtóművek esetén érdemes független, akkreditált rezgésdiagnosztikai szakembert bevonni a részletes vizsgálatba, aki fázisanalízissel és modális vizsgálattal támogatja a döntéshozatalt a költséges gépbontások előtt.